

Продукция
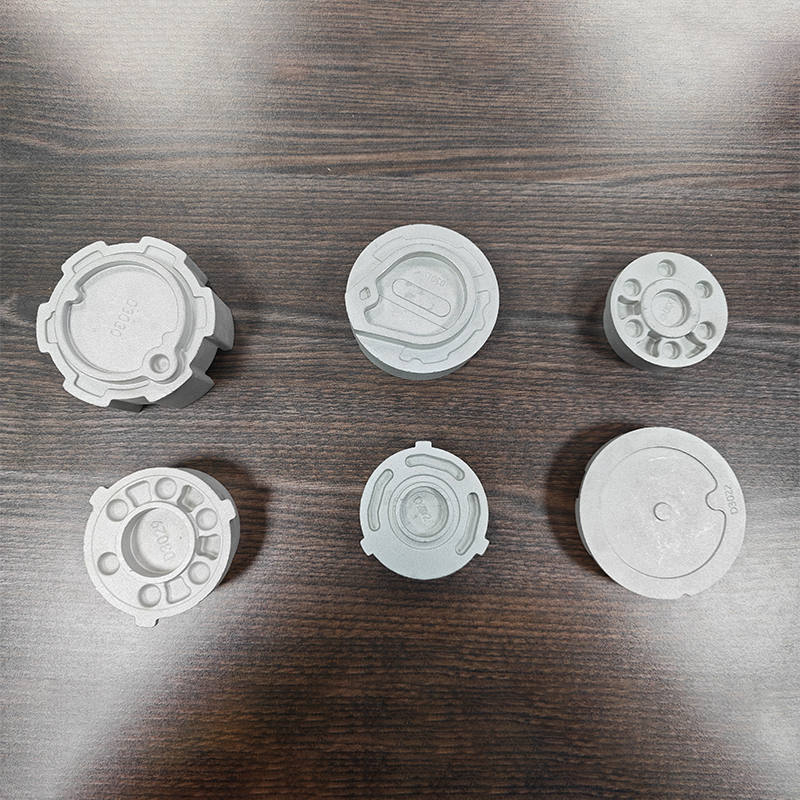
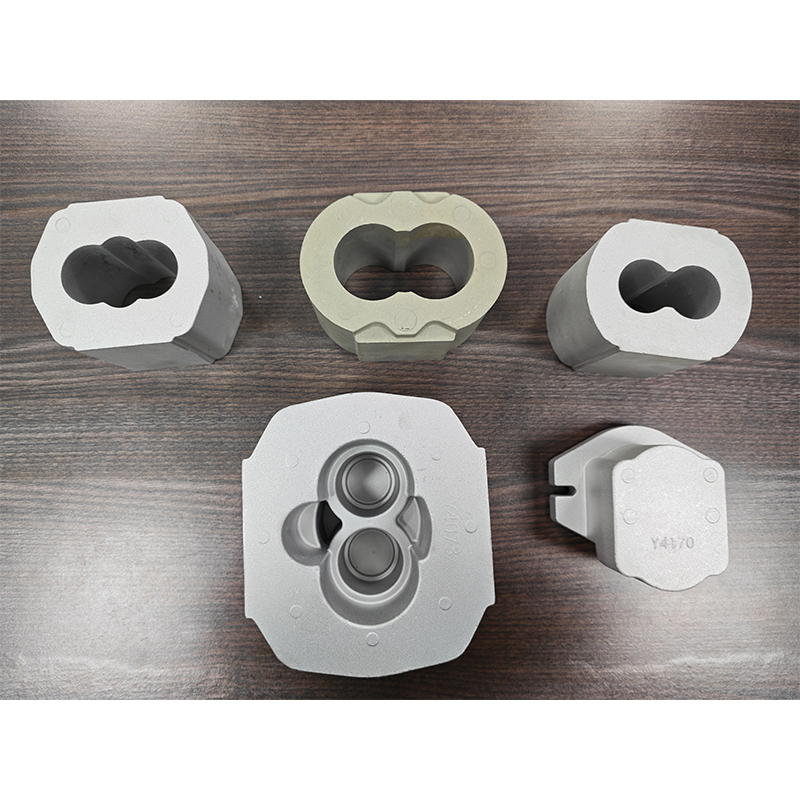
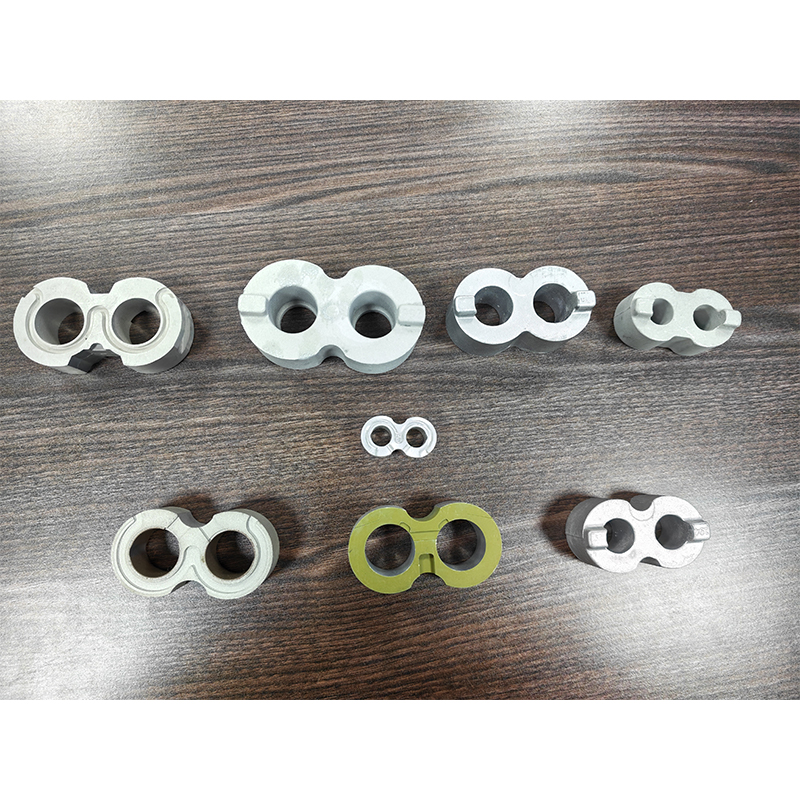
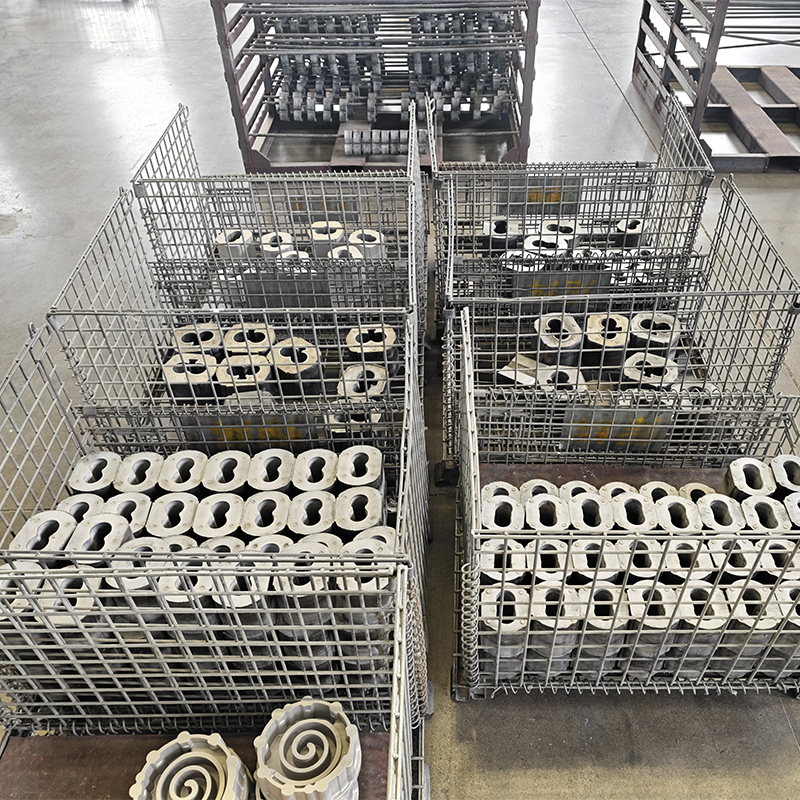
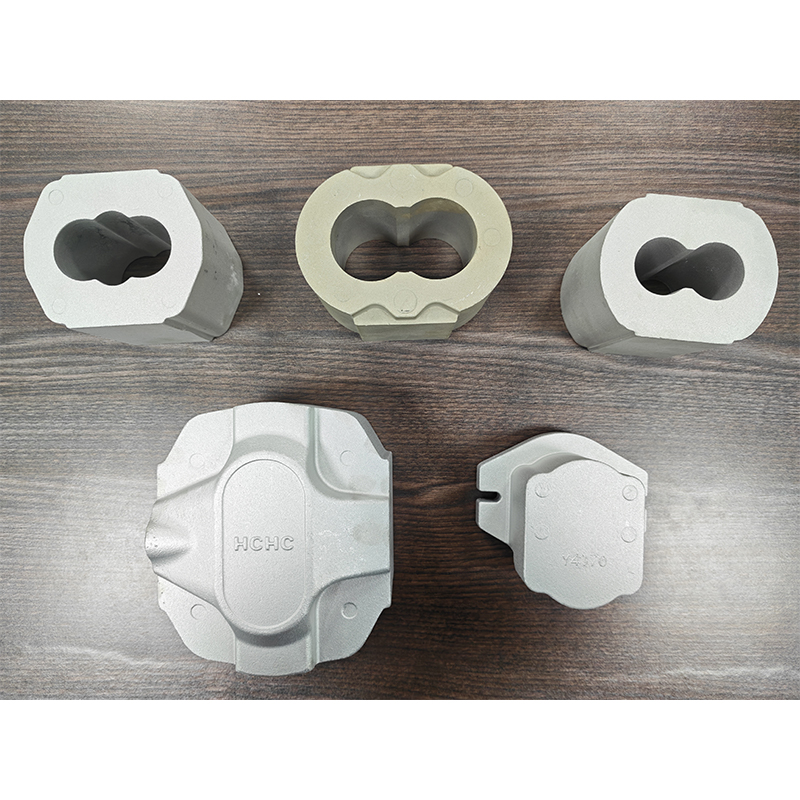
Алюминиевый корпус насоса
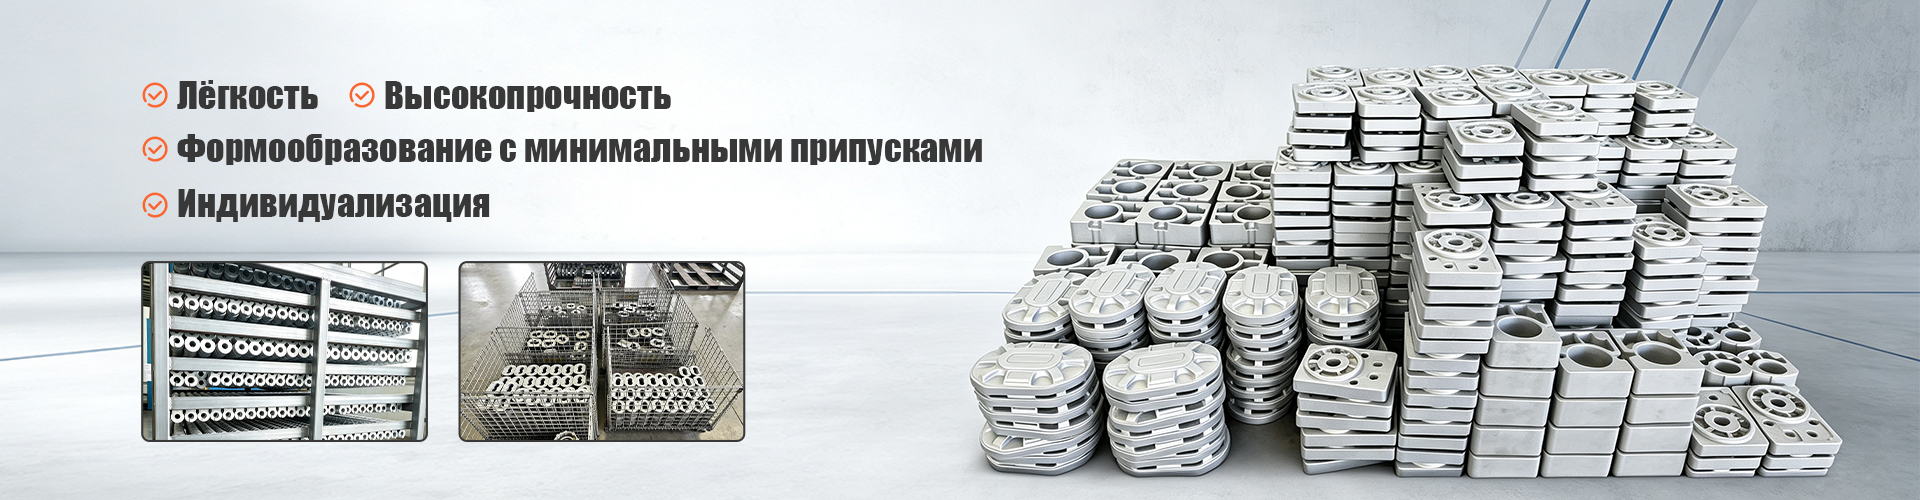
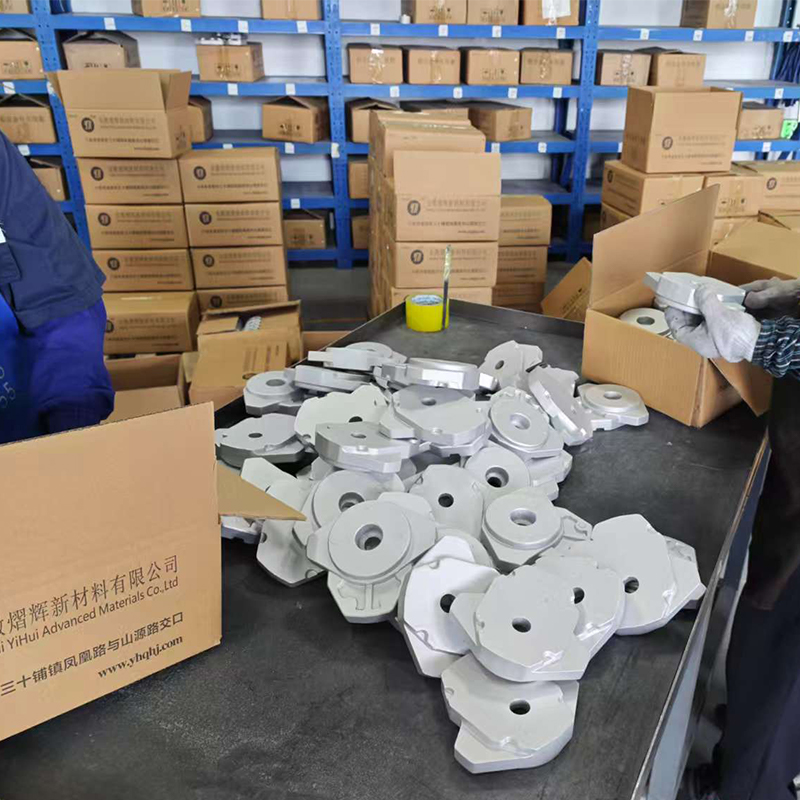
Алюминиевый корпус насоса представляет собой основной несущий герметичный корпусной элемент для гидравлических насосов, автомобильных масляных насосов и насосов строительно-дорожной техники, изготавливается из высокопрочного литейного алюминиевого сплава по интегрированной технологии жидкостной штамповки (литьё-штамповка).
Описание
маркер
Общее описание продукции
Алюминиевый корпус насоса представляет собой основной несущий герметичный корпусной элемент для гидравлических насосов, автомобильных масляных насосов и насосов строительно-дорожной техники, изготавливается из высокопрочного литейного алюминиевого сплава по интегрированной технологии жидкостной штамповки (литьё-штамповка). Изделия сочетают малый вес, высокую плотность, герметичность под давлением и механическую прочность, могут заменить традиционные корпуса из песчаного литья и литья под давлением, эффективно снижая риск утечек и удовлетворяя требованиям высокого давления в гидросистемах. Поддерживается оптимизация конструкции и изготовление нестандартных размеров, адаптация для средне- и малорасходных гидронасосов, масляных насосов, топливоперекачивающих насосов и других серий. Обеспечивается полный цикл поставки – от опытных образцов до серийного производства.
Состав материала и технические характеристики
1. Типовой химический состав
Основа – алюминий, легирующие элементы – кремний, медь, магний в оптимальном соотношении. Кремний улучшает литейную текучесть и износостойкость, медь и магний повышают высокотемпературную прочность и способность выдерживать давление, снижая риск трещин и деформации корпуса в условиях высокого давления. Примеси строго контролируются для обеспечения герметичности.
2. Основные механические и эксплуатационные параметры (справочные значения)
-Плотность: ≈ 2,65~2,75 г/см³, значительное облегчение веса
-Предел прочности при растяжении: ≥ 220 МПа
-Твёрдость по Бринеллю: HB 80‑120
-Способность выдерживать давление: корпус выдерживает испытания под высоким давлением, соответствует требованиям герметичности и несущей способности гидронасосов
-Рабочая температура: –40 °C … +160 °C
-Характеристики: плотная структура, малое количество газовых раковин и усадочных дефектов, отличная герметичность, хорошая обрабатываемость резанием
Примечание: состав сплава может быть скорректирован в зависимости от класса давления и условий эксплуатации, возможно изготовление усиленной версии для высоких давлений.
Технологические преимущества производства
Изделия изготавливаются по собственной интегрированной технологии жидкостной штамповки (литьё-штамповка), что даёт значительные преимущества по сравнению с традиционным литьём под давлением и песчаным литьём:
1.Кристаллизация расплава под высоким давлением обеспечивает плотную внутреннюю структуру, значительно сокращает количество газовых раковин и усадочных дефектов, снижая риск утечек при испытаниях под давлением;
2.Технология почти чистой формы (near‑net shape) позволяет контролировать припуски заготовок, сокращает отходы материала и время механической обработки, снижая общие затраты заказчика;
3.Равномерные механические свойства по всему объёму изделия, корпус не деформируется и не трескается при высоких нагрузках;
4.Полный производственный цикл: формовка заготовки → термическая обработка → прецизионная обработка на станках с ЧПУ → обработка масляных каналов → очистка и удаление заусенцев;
5.Сквозной контроль качества на всех этапах: спектральный анализ состава, металлографический контроль, гидравлические/масляные испытания под давлением на герметичность – обеспечивается прослеживаемость каждой партии, соответствие жёстким стандартам поставки гидравлических компонентов.
Области применения
-Корпуса гидронасосов и шестерённых насосов для строительно-дорожной техники;
-Корпуса масляных насосов и топливоперекачивающих насосов для коммерческого транспорта и строительной техники;
-Корпусные детали насосов для сельскохозяйственного оборудования и малых гидравлических силовых агрегатов;
-Алюминиевые корпуса для электромобильных гидронасосов и насосов охлаждения.
Условия изготовления по индивидуальному заказу
1.Конструкция: разработка корпусов с различной конфигурацией масляных каналов, монтажными фланцами и присоединительными размерами по чертежам заказчика;
2.Характеристики: выбор соответствующего алюминиевого сплава и режима термической обработки в зависимости от рабочего давления системы;
3.Форма поставки: возможна поставка литых заготовок, полуфабрикатов после термообработки или полностью обработанных готовых корпусов;
4.Комплексное обслуживание: поддержка разработки новых образцов, мелкосерийное производство, оснастка и стабильное серийное производство на долгосрочной основе.


связаться с нами
Сопутствующие популярные продукты
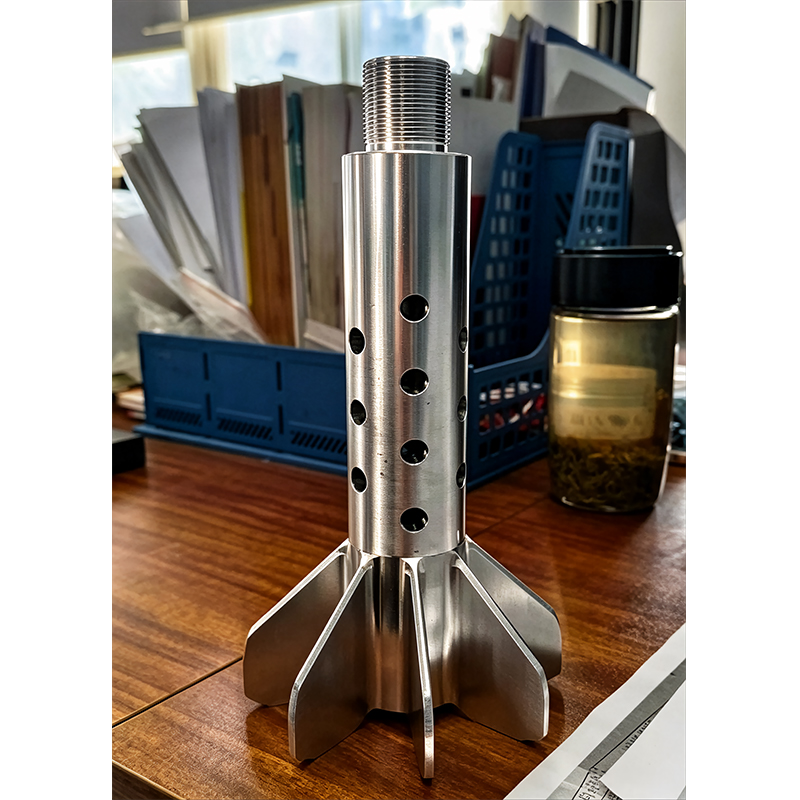
Нестандартные профилированные изделия (пулевидные / хвостовые нестандартные алюминиевые конструктивные элементы)
Нестандартные профилированные изделия представляют собой специальные облегчённые алюминиевые сплавные детали, разрабатываемые по чертежам заказчика, типичными представителями являются конические пулевидные конструктивные элементы и многоотверстные крыльчатые хвостовые узлы.
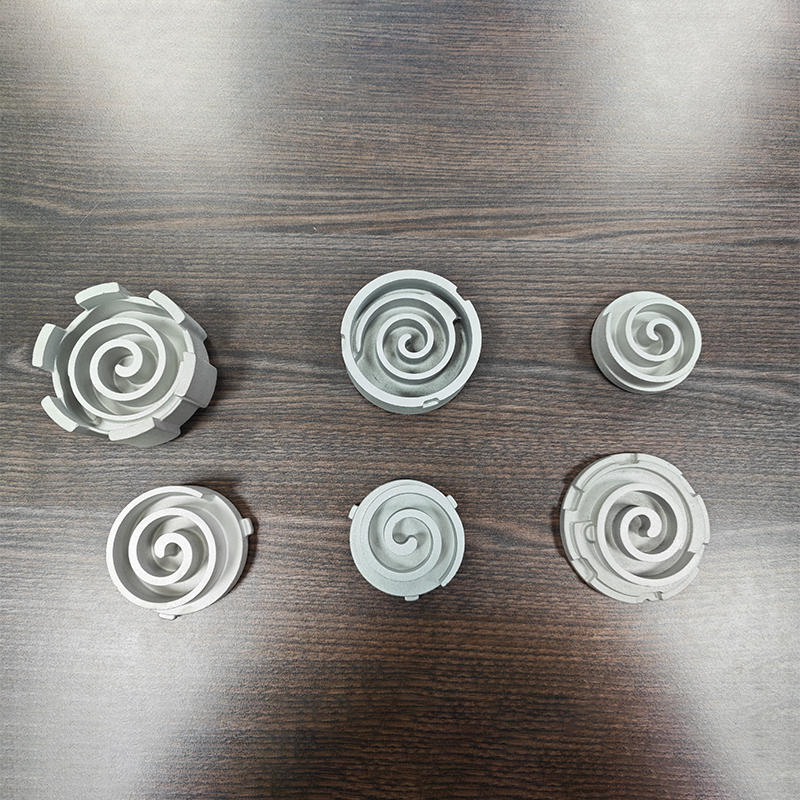
Спиральные диски компрессора (подвижный диск / неподвижный диск)
Спиральные диски компрессора являются ключевыми прецизионными движущимися элементами электрокомпрессоров кондиционеров нового энергетического транспорта, коммерческих тепловых насосов и инверторных холодильных компрессоров, применяются парами – подвижный и неподвижный спиральные диски.
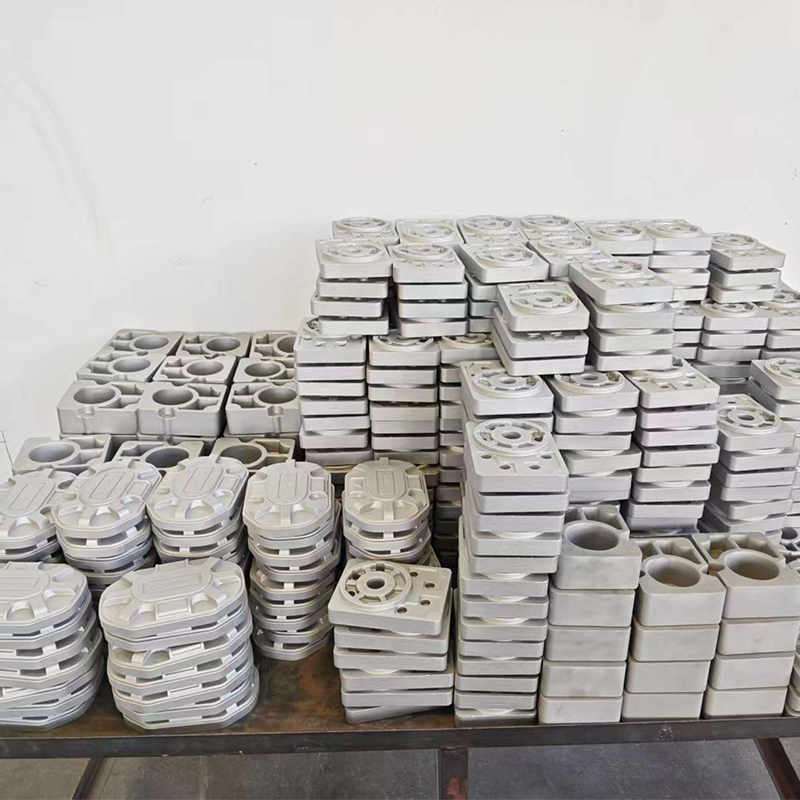
Алюминиевая крышка насоса
Алюминиевая крышка насоса является ключевым герметизирующим и несущим конструктивным элементом для различных гидравлических насосов, масляных насосов и шестерённых насосов, используется в паре с алюминиевым корпусом насоса, изготавливается из высокопрочного алюминиевого сплава методом жидкостной штамповки.
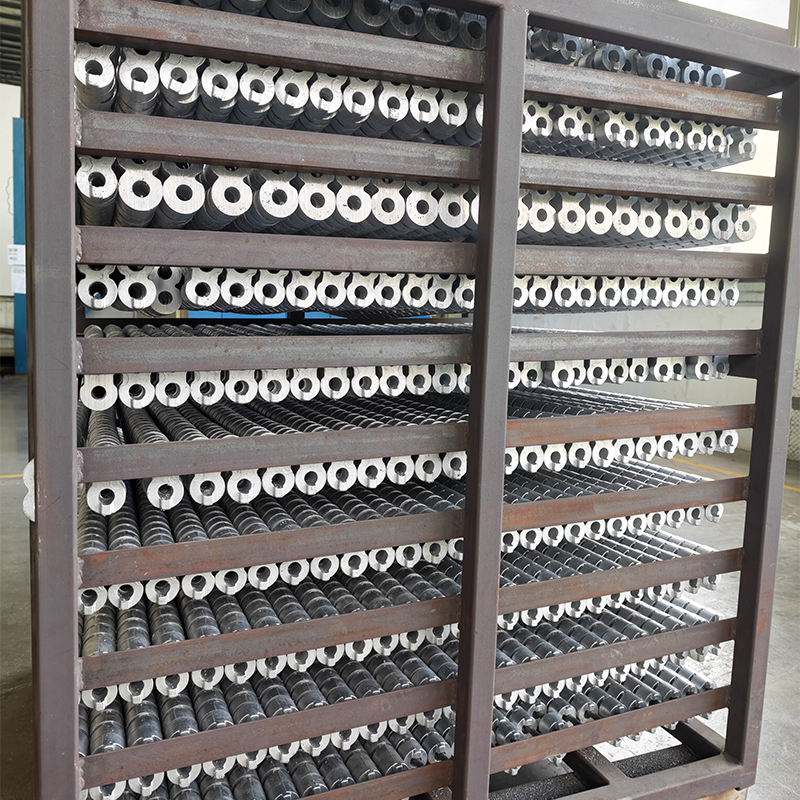
Алюминиевые втулки
Алюминиевые втулки представляют собой самосмазывающиеся износостойкие подшипники скольжения, изготовленные из алюминиевого сплава на основе износостойкой матрицы с применением технологии жидкостной штамповки (литья под давлением с кристаллизацией).